เส้นร่อง เส้น (ปลายคู่ เทนโนเนอร์)
ผลิตภัณฑ์สามารถสล็อตพื้นในแนวตั้งและแนวนอน ชุดเครื่องครอบคลุมความต้องการการปร...
ดูรายละเอียดเดินไปตามเส้นพื้น SPC, WPC, LVT หรือพื้นลามิเนตเกือบทุกเส้นแล้วคุณจะได้ยินจังหวะเดียวกัน: แผงจะเคลื่อนไปตามสถานีต่างๆ โดยแต่ละสถานีจะขยับบอร์ดเข้าใกล้ไม้กระดานที่เสร็จแล้วเล็กน้อย ที่ไหนสักแห่งในลำดับนั้นคือเครื่องจักร DET ตามยาว ชื่อฟังดูเป็นเทคนิค แต่งานนี้ตรงไปตรงมา เดือยปลายคู่ที่ตั้งค่าไว้สำหรับเครื่องป้อนตามยาวทั้งขอบยาวของแผงในการผ่านครั้งเดียว สร้างโปรไฟล์ที่กำหนดลักษณะ ความเหมาะสม และประสิทธิภาพของพื้น
สำหรับทีมงานฝ่ายผลิต DET ตามยาวนั้นแทบจะไม่ใช่เพียงเลื่อยธรรมดาอีกต่อไป เป็นสถานีทำโปรไฟล์ที่มีความแม่นยำ ความกว้าง ความตรงของคมตัด รูปทรงลิ้นและร่อง คุณภาพมุมเอียง และการตกแต่งพื้นผิว ทั้งหมดนี้เริ่มต้นที่นี่ เมื่อสถานีได้รับการจัดเตรียมอย่างดี สายที่เหลือจะมีการอ้างอิงถึงการทำงานที่มั่นคง เมื่อไม่เป็นเช่นนั้น การดำเนินการดาวน์สตรีมทุกครั้งจะสืบทอดปัญหา
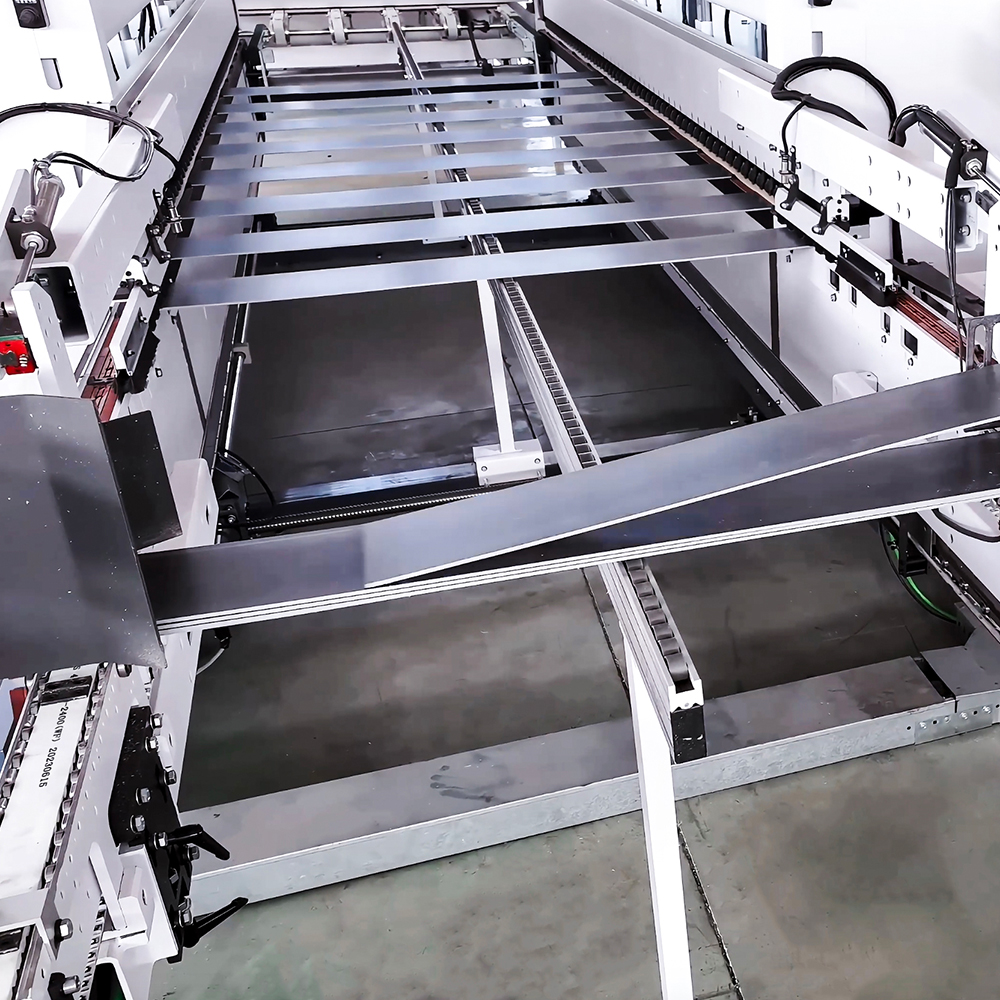
ในการกำหนดค่าตามยาว ไม้กระดานจะเคลื่อนที่ไปตามความยาวระหว่างหัวเครื่องมือสองหัว หัวทำงานที่ขอบยาวด้านซ้ายและขวาในเวลาเดียวกัน เครื่องจักรสามารถกำหนดขนาดความกว้างของแผง ตัดลิ้นที่ขอบด้านหนึ่งและร่องอีกด้านหนึ่ง ใช้มุมเอียงหรือลบมุม ตัดร่องนูน หรือเตรียมขอบสำหรับขั้นตอนการเคลือบในภายหลัง ทั้งนี้ขึ้นอยู่กับแพ็คเกจเครื่องมือ ในการผลิตวัสดุปูพื้น มักเป็นสถานีที่ทำให้ไม้กระดานมีขอบยาวก่อนที่การจับคู่ขั้นสุดท้ายจะเข้ามาแทนที่
ส่วน "ปลายคู่" ของชื่อหมายถึงการตัดเฉือนพร้อมกันที่ปลายทั้งสองด้านของรอบการทำงาน ไม่ใช่เครื่องจักรสองเครื่องที่แยกจากกันที่ยึดติดกัน ความแตกต่างดังกล่าวมีความสำคัญเนื่องจาก DET ตามยาวอาศัยการอ้างอิงการขนย้ายทั่วไป โซ่หรือเตียงลูกกลิ้งที่มั่นคง และหัวสองอันที่อยู่ในแนวเดียวกัน หากศีรษะข้างใดข้างหนึ่งเคลื่อนไป โปรไฟล์ด้านนั้นจะเปลี่ยนไป และความพอดีของลิ้นและร่องจะปรากฏขึ้นมา หากต้องการดูวิธีสร้างและใช้งานเครื่องจักรเหล่านี้ให้กว้างขึ้น โปรดดูคู่มือนี้ เทคโนโลยี tenoner ปลายคู่อุตสาหกรรม เป็นจุดเริ่มต้นที่มีประโยชน์
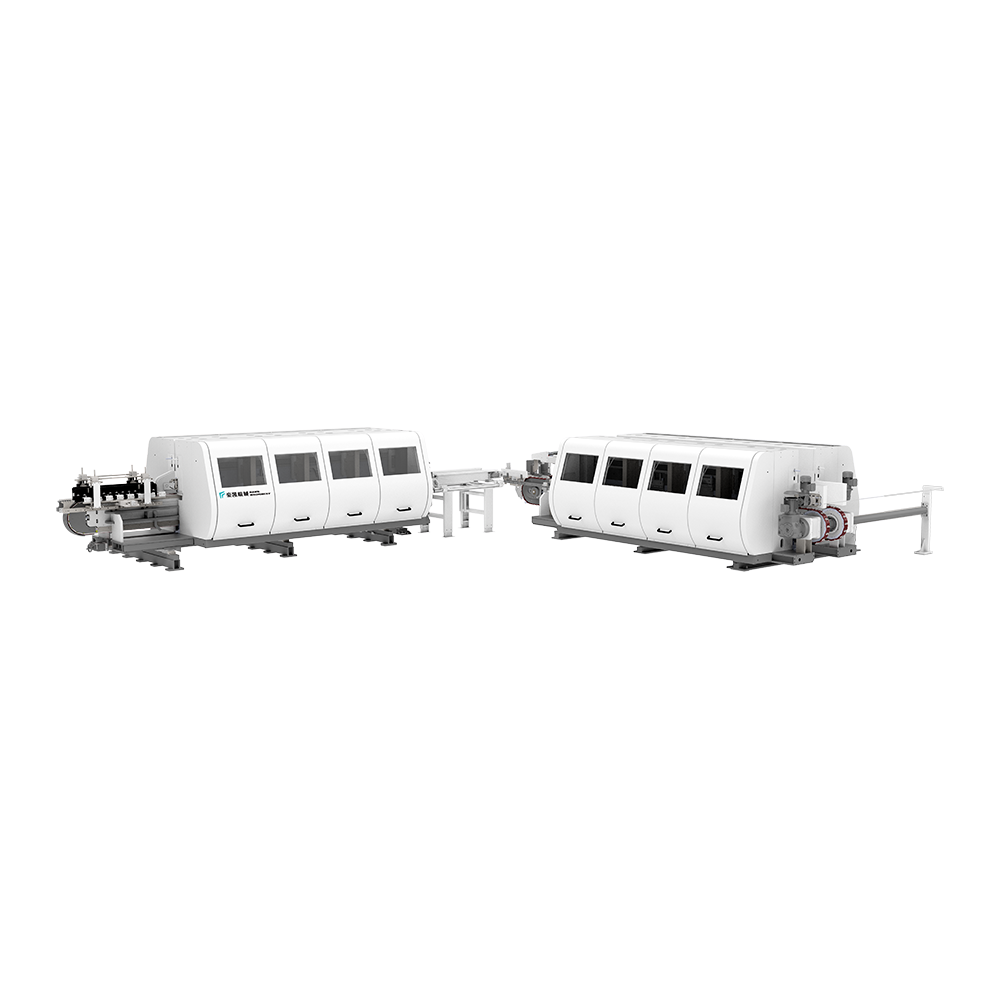 เส้นเซาะร่องพื้น ซีรีส์ Tenoner ปลายเตียงคู่ ซีรีส์ DET หกรุ่นตามยาวและตามขวางสำหรับแผ่นปูพื้น มีประโยชน์เมื่อประเมินกระบวนการตัดขอบทั้งหมด แทนที่จะใช้กำลังของสปินเดิลเพียงอย่างเดียว ดูผลิตภัณฑ์ →
ในโรงงานปูพื้นหลายแห่ง DET ตามยาวเป็นส่วนหนึ่งของส่วนร่องมากกว่าการซื้อแบบแยกเดี่ยว โดยอาจจับคู่กับสถานีวางแนวขวาง ระบบป้อนอาหาร อุปกรณ์ดักฝุ่น และอุปกรณ์เคลือบขอบ นั่นคือเหตุผลที่การตัดสินใจซื้อควรพิจารณาจากกระบวนการคมตัดที่สมบูรณ์ ไม่ใช่แค่กำลังของสปินเดิลหรือความเร็วป้อนสูงสุดเท่านั้น
ความแตกต่างระหว่าง DET ตามยาวและตามขวางไม่ได้เป็นเพียงวิธีการหมุนเครื่องจักรเท่านั้น โดยจะเปลี่ยนขอบที่จะตัดเฉือน วิธีการรองรับแผงควบคุม และสิ่งที่ผู้ปฏิบัติงานต้องควบคุม สถานีตามยาวจะจับกับขอบด้านยาวขณะที่กระดานเคลื่อนที่ตามยาว สถานีตัดขวางจะจัดการกับปลายด้านสั้นหลังจากสร้างโปรไฟล์ขอบยาวแล้ว ทั้งสองทำงานเป็นหุ้นส่วน และสถานีแรกมักจะตั้งค่าการอ้างอิงสำหรับสถานีที่สอง
| คำถามเกี่ยวกับการผลิต | DET ตามยาว | ขวาง DET |
|---|---|---|
| ขอบไหนที่กลึงแล้ว? | ขอบยาวทั้งคู่ | ปลายสั้นทั้งสองข้าง |
| แผงเดินทางอย่างไร? | ตามความยาวของมัน | ตลอดความกว้าง |
| บทบาททั่วไป | ขนาดความกว้าง ลิ้นและร่องขอบยาว เอียง | การจับคู่ปลายเดือยและร่องสั้น |
| ตำแหน่งปกติในบรรทัด | ก่อนจบการจับคู่ | หลังจากการโปรไฟล์ขอบยาว |
| สิ่งที่ต้องตรวจสอบก่อน | ความตรง ความสม่ำเสมอของความกว้าง และความลึกของโปรไฟล์ | ความเหลี่ยม ความเผื่อปลาย และพอดีกับขอบยาว |
DET ตามยาวอาจดูเรียบง่ายจากฝั่งผู้ปฏิบัติงาน: ป้อนกระดาน จับไว้กับไกด์ ปล่อยให้หัวทำงาน ในทางปฏิบัติ เครื่องจักรจะจัดการตัวแปรหลายตัวพร้อมกัน ความกว้างของกระดาน ความเหลี่ยมของคมตัด ความเร็วป้อน การสึกหรอของเครื่องมือ และการคายเศษ ล้วนส่งผลต่อคมตัดสุดท้าย
เครื่องจักร DET ตามยาวส่วนใหญ่จะใช้สถาปัตยกรรมร่วมกัน แม้ว่ารายละเอียดจะแตกต่างกันไปตามผู้ผลิตและการใช้งาน คำถามสำคัญไม่ใช่ว่าเครื่องจักรมีชิ้นส่วนเหล่านี้หรือไม่ แต่คำถามสำคัญอยู่ที่ว่าชิ้นส่วนเหล่านี้ถูกสร้างขึ้นและปรับแต่งในลักษณะที่เหมาะกับวัสดุและเป้าหมายความทนทานของคุณหรือไม่
ระเบียบวินัยในการตั้งค่ามีความสำคัญพอๆ กับฮาร์ดแวร์ของเครื่องจักร DET ตามยาวจะมีความเสถียรเท่ากับพื้นผิวอ้างอิงเท่านั้น หากโซ่สึกหรอ ตัวกั้นหลวม หรือแรงกดยึดไม่เท่ากัน เครื่องตัดสามารถสร้างขอบที่ดูสะอาดตาแต่ยังไม่ผ่านการตรวจสอบแบบแห้งพอดี ผู้ปฏิบัติงานควรสามารถตรวจสอบความกว้าง ความลึกของโปรไฟล์ และความตรงของขอบด้วยเกจง่ายๆ ก่อนเริ่มดำเนินการผลิต
DET ตามยาวอาจถูกขอให้ดำเนินการวัสดุหลายตระกูลในโรงงานเดียวกัน แต่ละคนมีพฤติกรรมที่แตกต่างกันที่คมตัด SPC มีความแข็งและมีฤทธิ์กัดกร่อน ดังนั้นอายุการใช้งานของเครื่องมือและการควบคุมฝุ่นจึงมักจะได้รับความสนใจมากกว่า WPC มีความนุ่มนวลกว่าและสามารถไวต่อความร้อนและแรงกดรับได้มากขึ้น LVT มีความยืดหยุ่นและอาจต้องมีคำแนะนำการป้อนเข้าอย่างระมัดระวังเพื่อหลีกเลี่ยงการบิดเบือน แผ่นลามิเนตทำให้เกิดชั้นการสึกหรอที่แข็งและมีความเสี่ยงที่จะเกิดการบิ่น พื้นออกแบบทางวิศวกรรมหลายชั้นต้องการการตัดเส้นใยไม้ที่สะอาด ในขณะที่ไฟเบอร์ซีเมนต์และแผ่นผนังให้คุณสมบัติต้านทานการเสียดสีและการยึดเกาะที่มั่นคงในระดับพรีเมี่ยม
บทเรียนเชิงปฏิบัติคือไม่ควรมีการตั้งค่าใดๆ เลยเพื่อให้ผลิตภัณฑ์ทุกชิ้นทำงานได้ดี โปรไฟล์ที่ทำงานบนแผ่น SPC แบบหนาอาจต้องการการรองรับ ความเร็วป้อน และเครื่องมือที่แตกต่างกันบนแผ่น LVT แบบบาง ก่อนที่จะรับเครื่องจักร ให้เดินเครื่องตามวัสดุที่คุณผลิตจริง ตรวจสอบความแห้งพอดี ไม่ใช่แค่การตัด มองลิ้นและร่องภายใต้แสงที่เหมาะสม วัดความลึกและความกว้างของร่องตลอดแนวกระดาน และตรวจสอบมุมเอียงเพื่อหาเศษหรือการฉีกขาด การทดสอบการตัดแบบสั้นมีประโยชน์มากกว่าเอกสารข้อมูลจำเพาะแบบยาว
ในแนวการปูพื้นทั่วไป DET ตามยาวจะอยู่หลังจากที่แผงถูกตัดให้ได้ขนาดที่สามารถจัดการได้ และก่อนการจับคู่ การเคลือบ หรือการบรรจุขั้นสุดท้าย ลำดับที่แน่นอนขึ้นอยู่กับผลิตภัณฑ์ กลุ่มผลิตภัณฑ์ SPC อาจผสมผสานการอัดขึ้นรูป การอบอ่อน การตัด การเซาะร่อง และการเคลือบเข้าด้วยกัน เส้นลามิเนตอาจเริ่มต้นจากการกดและเลื่อนผ่านการตัดแต่งและการโปรไฟล์ ในทั้งสองกรณี สถานีตามยาวจะต้องสร้างขอบที่ยาวสม่ำเสมอ เพื่อให้สถานีตามขวางสามารถสร้างส่วนปลายที่เป็นสี่เหลี่ยมจัตุรัสและพอดีได้
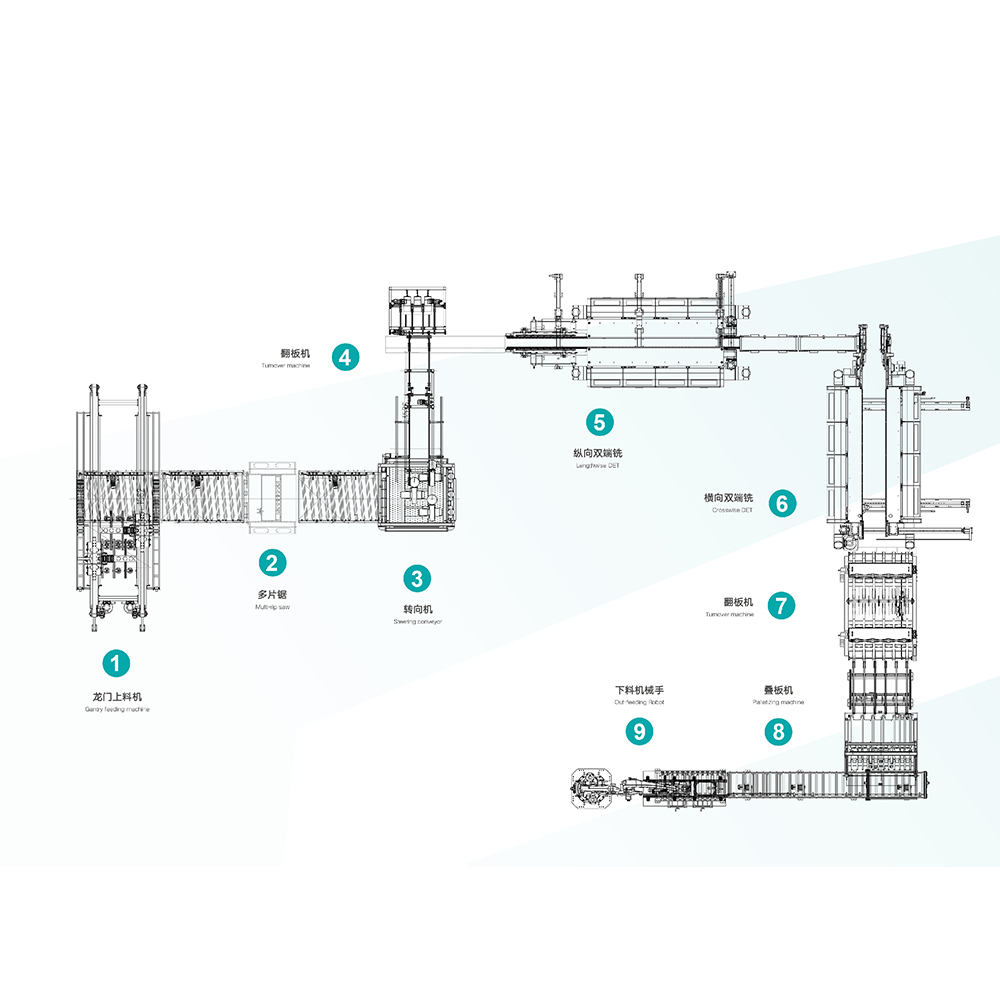 สายการผลิตพื้น SPC และ PVC อัตโนมัติ ไลน์การป้อน การตัด และการเซาะร่องแบบรวมสำหรับพื้น SPC, WPC และ PVC ซึ่งเกี่ยวข้องเมื่อประเมินการป้อนเข้า ถ่ายโอน และป้อนออกเป็นกระบวนการเดียว ดูผลิตภัณฑ์ →
เมื่อ DET ตามยาวถูกรวมเข้ากับท่ออัตโนมัติ ส่วนป้อนเข้า ถ่ายโอน และป้อนออกจะมีความสำคัญพอๆ กับตัวเดือยเอง เครื่องจักรที่ทำงานได้ดีในการทดสอบแบบสแตนด์อโลนอาจมีพฤติกรรมแตกต่างออกไปเมื่อถูกขอให้เดินตามเลื่อยต้นน้ำที่เร็วขึ้น หรือป้อนสถานีตามขวางโดยไม่มีบัฟเฟอร์ ความเร็วของเส้น การสะสม และระยะห่างระหว่างบอร์ดควรได้รับการตรวจสอบร่วมกัน
 ระบบ MES สายการผลิตพื้นอัจฉริยะ แพลตฟอร์ม MES พร้อมอุปกรณ์ที่เชื่อมต่อสำหรับการจัดการการผลิตบนพื้นแบบดิจิทัล รองรับการแสดงงาน การติดฉลาก การนับ การระบุ RFID และการเข้าถึงที่ปลอดภัย ดูผลิตภัณฑ์ →
สำหรับโรงงานที่ผลิตหลายโปรไฟล์หรือดำเนินการหลายกะ ข้อมูลการผลิตจะกลายเป็นส่วนหนึ่งของเรื่องราวด้านคุณภาพ บันทึกการตั้งค่า การติดตามอายุการใช้งานเครื่องมือ สาเหตุการหยุดทำงาน และทีมช่วยเหลือด้านผลตอบแทนในรอบแรกดูว่าปัญหาขอบมีสาเหตุมาจากเครื่องมือ วัสดุ การเปลี่ยนหรือการขนส่งหรือไม่ นั่นคือจุดที่ระบบการจัดการสามารถรองรับผู้ปฏิบัติงาน DET แทนที่จะแทนที่การตัดสินใจของผู้ปฏิบัติงาน
เครื่องจักร DET ตามยาวถือเป็นสินทรัพย์การผลิตระยะยาว บทสนทนาเกี่ยวกับการซื้อควรเปลี่ยนอย่างรวดเร็วจากความเร็วพาดหัวไปจนถึงรายละเอียดที่กำหนดประสิทธิภาพในแต่ละวัน
เครื่องจักร DET ตามยาวจะเข้ามาแทนที่โรงงานปูพื้นเมื่อทำให้สามารถคาดเดาขอบด้านยาวได้ นั่นหมายถึงการเคลื่อนย้ายที่มั่นคง การตั้งค่าหัวที่ทำซ้ำได้ เครื่องมือที่เหมาะสม และขั้นตอนการตั้งค่าที่ผู้ปฏิบัติงานไว้วางใจ เครื่องจักรไม่จำเป็นต้องเป็นสินค้าที่ซับซ้อนที่สุดในสายการผลิต โดยจะต้องยึดจุดอ้างอิงไว้ เคลียร์เศษ ปกป้องพื้นผิวแผง และทำให้แห้งพอดีเข้าด้วยกันโดยไม่ต้องปรับซ้ำ
ที่ HAWK Machinery เราได้ทำงานร่วมกับผู้ผลิตแผ่นพื้นและผนังมาตั้งแต่ปี 2005 และการสนทนาที่เป็นประโยชน์มากที่สุดมักจะเริ่มต้นด้วยกระดานตัวอย่างและการวาดโปรไฟล์ แทนที่จะเป็นเอกสารข้อมูลจำเพาะ หากคุณกำลังวางแผนส่วนร่องใหม่หรือเปลี่ยนฐานตามยาวที่มีอยู่ ให้นำวัสดุ โปรไฟล์ และพิกัดความเผื่อที่คุณต้องการมาด้วย นั่นคือพื้นฐานในทางปฏิบัติในการเลือกเครื่องจักรที่เหมาะกับสายการผลิต ผลิตภัณฑ์ และคนที่ใช้งาน
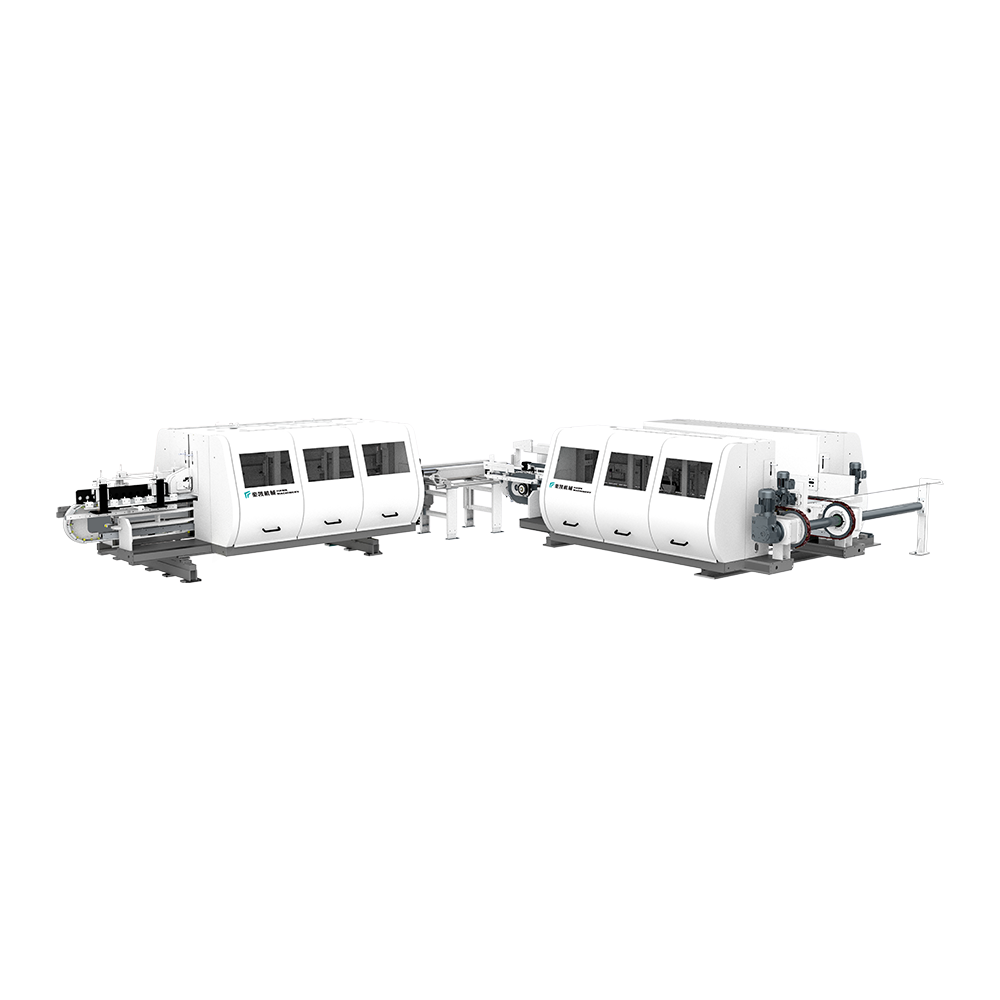
ผลิตภัณฑ์สามารถสล็อตพื้นในแนวตั้งและแนวนอน ชุดเครื่องครอบคลุมความต้องการการปร...
ดูรายละเอียด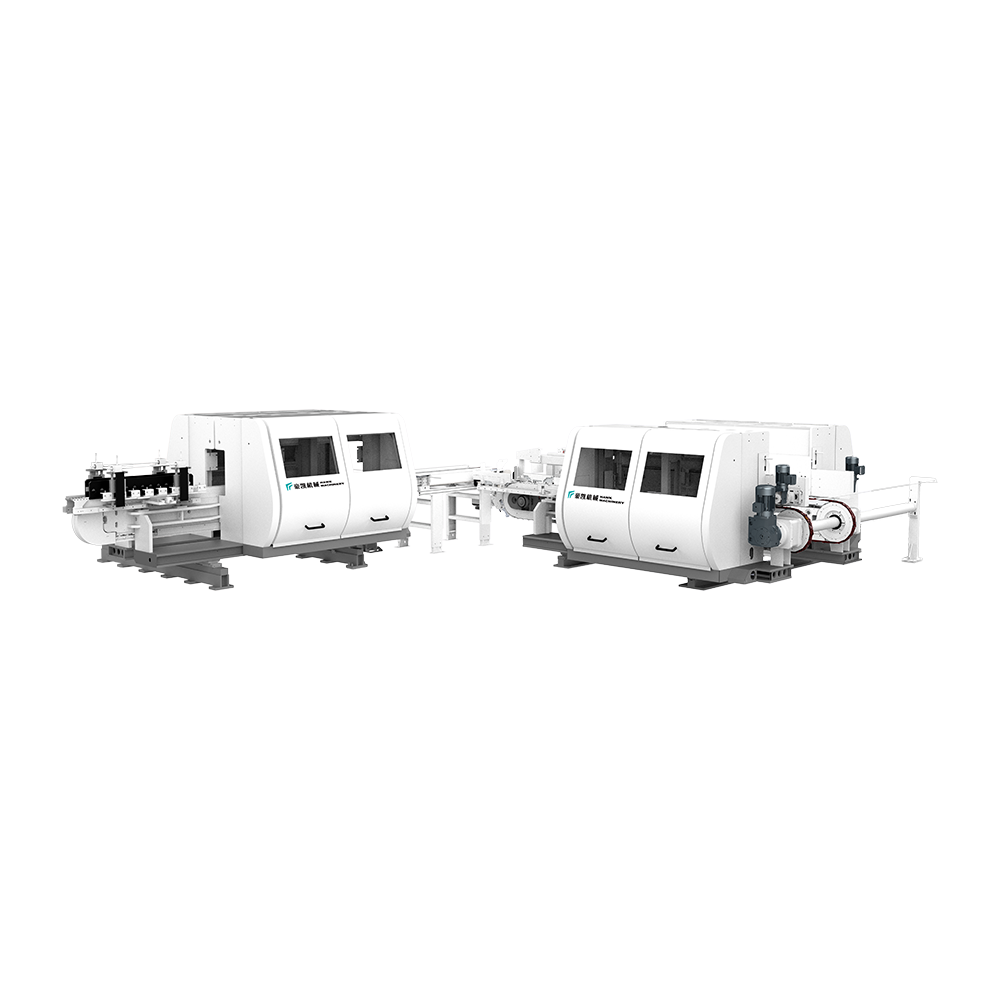
อุปกรณ์นี้เหมาะสำหรับการตัดแต่งและตัดแต่งพื้น LVT ติดตั้งด้วยแผ่นขึ้นและลดลงม...
ดูรายละเอียด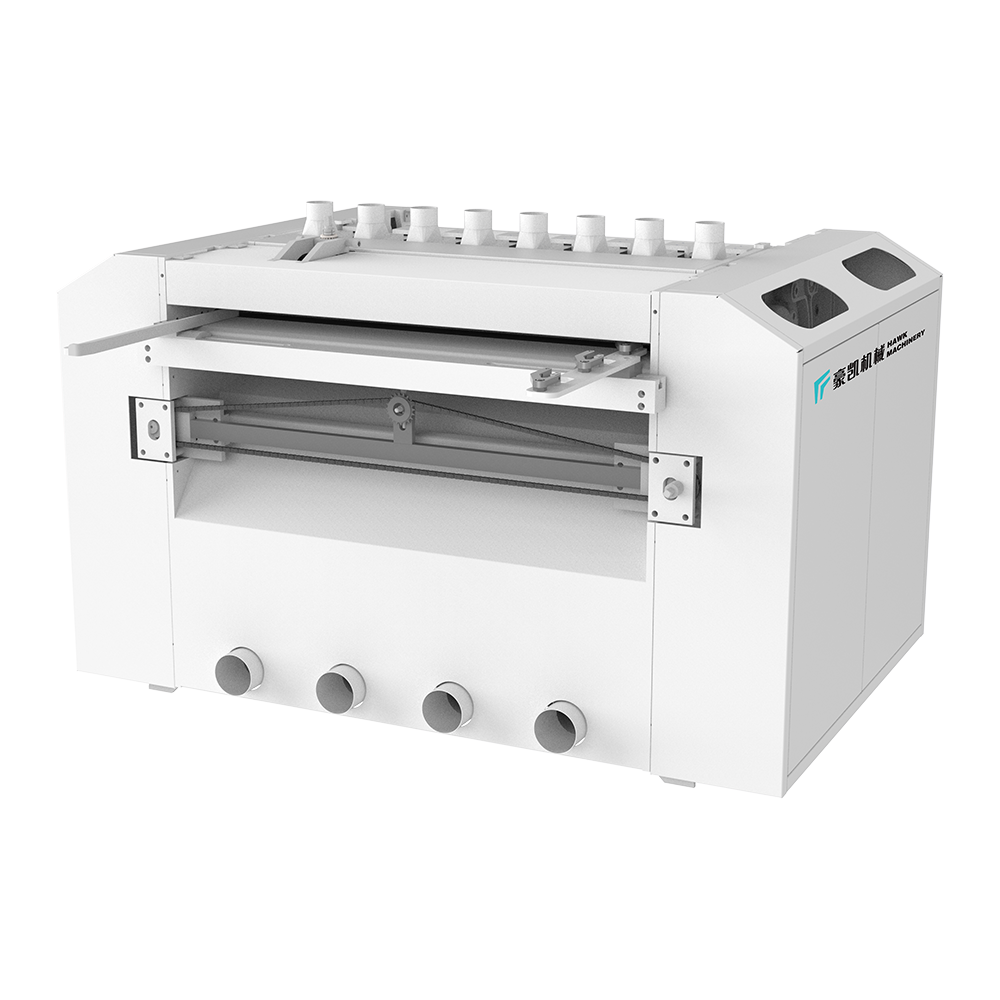
วิธีการเลื่อยการส่งสัญญาณที่แตกต่างกันเหมาะสำหรับความต้องการการประมวลผลบอร์ดท...
ดูรายละเอียด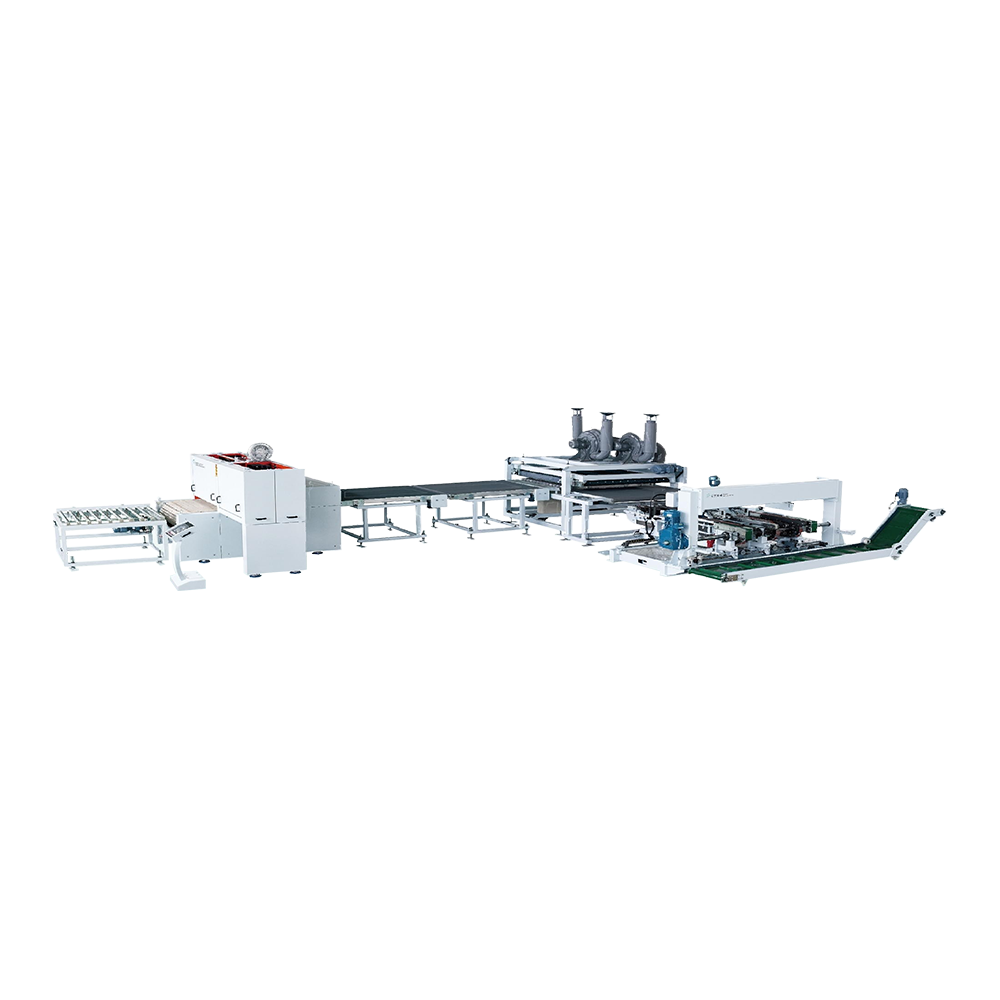
ความเร็วฟีดของอุปกรณ์นี้สามารถเข้าถึง 40 เมตรต่อนาทีเฟรมทั้งหมดใบเลื่อยสามารถ...
ดูรายละเอียด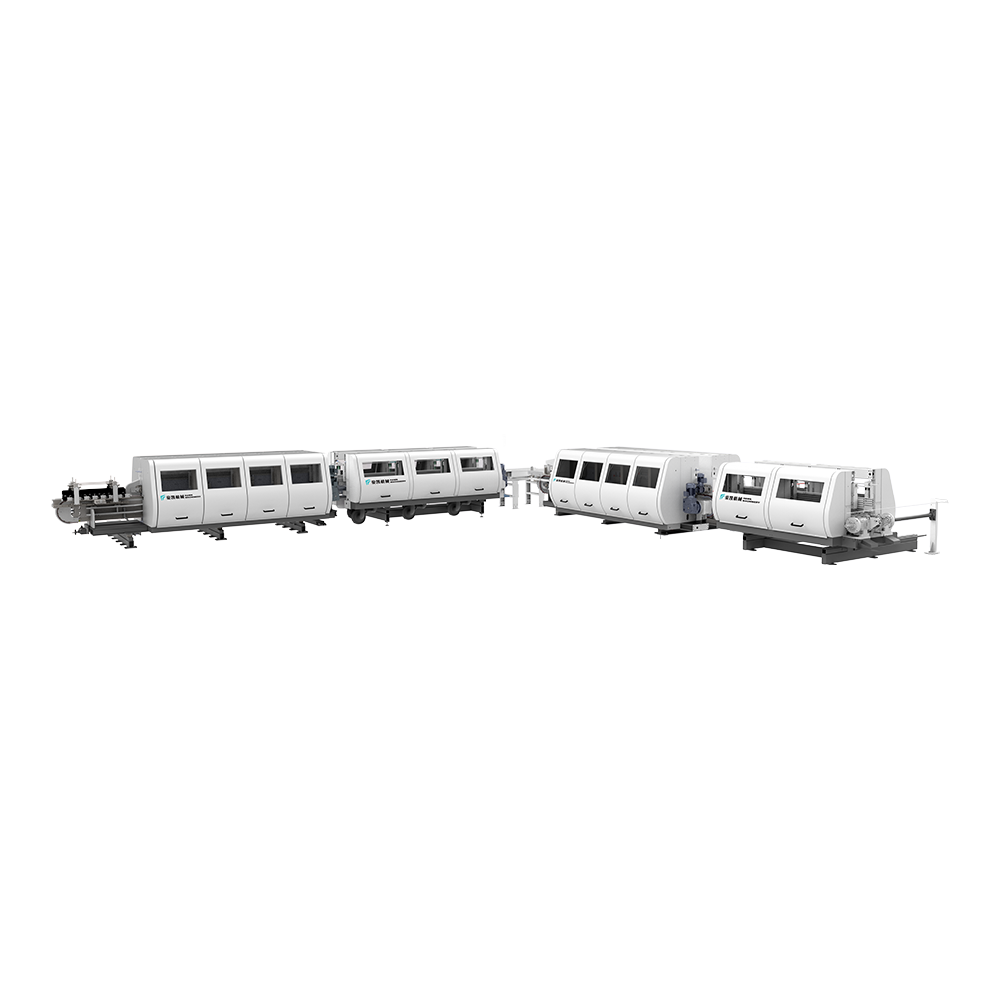
เหมาะสำหรับการเคลือบขอบของลามิเนตพีวีซีและ WPC การใช้สีน้ำเป็นมิตรกับสิ่งแวดล...
ดูรายละเอียด
Hawk Machinery การให้อาหารอัตโนมัติ, การตัด & slotting สายเหมาะสำหรับ SPC, WP...
ดูรายละเอียด
อุปกรณ์อัจฉริยะแบบบูรณาการรวมอินเทอร์เน็ตอัจฉริยะอุตสาหกรรมอัจฉริยะของเกตเวย์...
ดูรายละเอียด
ข้อมูลติดต่อ
พื้นที่พัฒนา Boyi, เมือง Changzhou, มณฑลเจียงซู, P. R. China
+86-0519-83319988
อย่าลังเลที่จะติดต่อเมื่อคุณต้องการเรา!